

El hierro fundido gris se ha vertido en moldes de arena durante siglos, pero las preguntas que hacen los compradores apenas han cambiado: ¿qué entra realmente en el horno, cómo termina el carbono en forma de grafito en escamas y por qué dos fundiciones que producen el "mismo" grado entregan piezas que se comportan de manera tan diferente?
Hemos estado fundiendo componentes de hierro para clientes industriales desde 2006, y la respuesta honesta es que el hierro gris es un material simple elaborado mediante un proceso con muy poco margen para conjeturas. Los pasos siguientes son los que sigue cualquier fundición seria, desde la preparación de la carga hasta la inspección final.
¿Qué hace que el hierro fundido gris sea "gris"?
El hierro fundido gris es una aleación de hierro y carbono que contiene mucho más carbono del que el acero puede disolver, normalmente entre un 3,0 y un 3,8 por ciento de carbono junto con un 1,8 y un 2,8 por ciento de silicio y pequeñas cantidades de manganeso, azufre y fósforo. El silicio es el héroe silencioso de la receta: saca el carbono de la solución para que forme grafito en lugar de combinarse con el hierro para formar cementita dura.
Debido a que el metal se enfría lentamente dentro de un molde de arena, el grafito se convierte en escamas. Las escamas dan a la cara de la fractura su color gris oscuro y dan forma a casi todas las propiedades por las que se valora el material. Interrumpen la matriz metálica, por lo que la resistencia a la tracción y el alargamiento siguen siendo modestos, pero absorben las vibraciones, propagan el calor rápidamente y rompen las virutas limpiamente en un torno. Para las bases de máquinas, carcasas, tambores de freno y cuerpos de bombas, esa compensación es exactamente lo que quieren los diseñadores.
Paso uno: crear la combinación de cargas
Cada calor comienza como una receta. Una carga típica combina tres corrientes:
- Arrabio, que proporciona una base consistente de carbono y silicio.
- Los retornos de fundición, como canales, mazarotas y piezas fundidas rechazadas, se refunden internamente para recuperar material y estabilizar costos.
- Chatarra de acero, añadida para diluir el carbono y reequilibrar la composición general.
- Ferroaleaciones y carburadores, incluidos ferrosilicio, ferromanganeso y grafito, para un ajuste fino antes del roscado.
La limpieza importa más de lo que la mayoría de la gente espera. La chatarra que contiene aceite, pintura o fluido de corte introduce hidrógeno y azufre en la masa fundida, y esos elementos aparecen más tarde como porosidad o grafito que se niega a formarse adecuadamente. La clasificación cuidadosa de la carga en el depósito evita problemas en el horno.
Paso dos: fundir en una cúpula o en un horno de inducción
fusión de la cúpula
La ruta tradicional quema el coque en un horno de cuba vertical, al que se le añade piedra caliza como fundente para transportar las cenizas y el azufre a la escoria. Se funde de forma continua y económica a gran volumen, pero la química se desvía más y el hierro recoge azufre que debe compensarse más adelante.
Fusión en horno de inducción
La mayoría de las fundiciones modernas funden en hornos de inducción de frecuencia media. El baño se agita electromagnéticamente, las muestras se pueden tomar y corregir en cuestión de minutos y los tamaños de los lotes varían desde unos pocos cientos de kilogramos hasta varias toneladas. El resultado es un control más estricto del carbono y el silicio y un metal más limpio, razón por la cual la fusión por inducción domina el trabajo con grados específicos y secciones de pared delgadas.
Cualquiera que sea la ruta que se utilice, el objetivo en el grifo es el mismo: hierro completamente fundido sobrecalentado a aproximadamente 1.450 a 1.500 grados Celsius, para que pueda llenar un molde por completo antes de que comience a congelarse.
Paso tres: patrones, moldes y núcleos
Mientras el horno funciona, el taller de moldes prepara la cavidad. Un patrón tiene la forma de la pieza terminada más un margen de mecanizado y un margen de contracción, ya que el hierro gris se contrae aproximadamente un uno por ciento a medida que se solidifica y se enfría. El patrón se empaqueta en arena verde o en arena aglomerada con resina y luego se retira, dejando una cavidad con la geometría externa de la pieza.
Las características huecas provienen de núcleos, hechos de arena mezclada con un aglutinante que se endurece hasta obtener una forma lo suficientemente fuerte como para sobrevivir al vertido y lo suficientemente débil como para colapsar después. El sistema de compuerta y ascendente decide cómo ingresa el metal a la cavidad y cómo alimenta la contracción, y a menudo es la diferencia entre una pieza fundida limpia y una llena de huecos internos.
Paso cuatro: vertido, inoculación y solidificación
El hierro extraído entre 1.450 y 1.500 grados Celsius se vierte entre 1.350 y 1.420 grados Celsius. Justo antes o durante el vertido, se añade una pequeña cantidad de ferrosilicio. Este paso, llamado inoculación, es lo que garantiza que el grafito se forme en forma de escamas en lugar de hierro blanco duro e inmecanizable. Se mide en fracciones de porcentaje y decide la maquinabilidad más que casi cualquier otra cosa en el proceso.
La temperatura de vertido, el tiempo de vertido y la forma del chorro son importantes. Vierta demasiado frío y el metal se correrá mal; Vierta demasiado lentamente y aparecerán cierres fríos. Una vez que el molde está lleno, la pieza se deja solidificar y enfriar en la arena, luego se sacude sobre una rejilla vibratoria.
Paso cinco: desbarbado, alivio de tensiones y mecanizado
El shakeout es sólo el punto medio. Se retiran las compuertas, las contrahuellas y las rebabas, y se granalla la pieza fundida hasta obtener una superficie uniforme. Cuando una pieza tiene secciones delgadas y gruesas una al lado de la otra, aplicamos un ciclo controlado de alivio de tensiones a entre 550 y 600 grados Celsius para que la pieza fundida se asiente antes de mecanizarla.
En el mecanizado es donde se demuestra una buena fundición. Seguimos fundiendo, desbarbando y acabando bajo un mismo techo, lo que significa que los problemas dimensionales se detectan mientras la pieza aún está en nuestro piso en lugar de en la línea de ensamblaje del cliente.
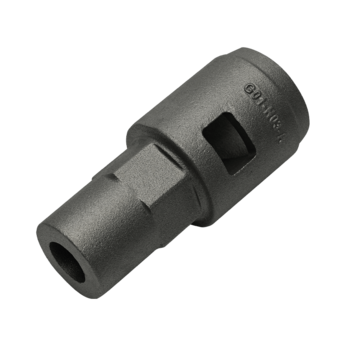
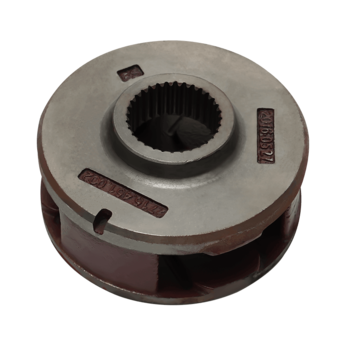
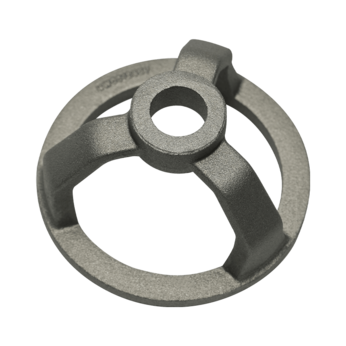
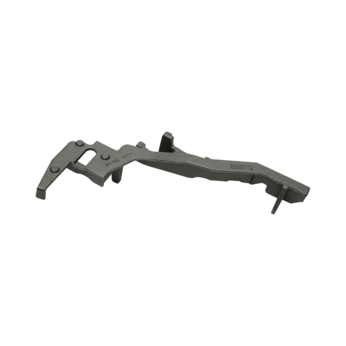
 Piezas fundidas de hierro fundido gris y componentes basados en aplicaciones Explore piezas fundidas de hierro gris para aplicaciones automotrices, agrícolas, de válvulas, bombas, semiconductores, robots y otros accesorios, con producción personalizada a partir de dibujos o muestras. Ver producto →
Controles de calidad que deciden si se envía una pieza fundida
El hierro gris es indulgente en el servicio pero implacable en la producción, por lo que los puntos de control recorren todo el proceso en lugar de quedarse solo al final.
| etapa | comprobar | lo que atrapa |
|---|---|---|
| antes de verter | Análisis espectrómetro de la masa fundida. | Carbono, silicio o manganeso fuera de composición |
| Durante la solidificación | Análisis térmico y pruebas de cuña. | Frío, inoculación débil, estructura de grafito incorrecta |
| Después de la sacudida | Inspección visual y dimensional. | Errores de funcionamiento, inclusión de arena, desplazamiento del núcleo, paredes delgadas |
| Antes del envío | Ensayos de dureza, microestructura y presión. | Puntos duros, tamaño de escamas gruesas, fugas en partes estrechas |
Hierro gris y hierro dúctil: un paso más, comportamiento muy diferente
Todo lo anterior produce grafito en escamas. El hierro dúctil sigue la misma ruta de fusión, moldeado y vertido, luego recibe un tratamiento de magnesio en la cuchara que convierte el grafito en nódulos en lugar de escamas. Los nódulos no interrumpen la matriz, por lo que el metal gana resistencia a la tracción, alargamiento y resistencia al impacto, manteniendo gran parte de la amortiguación y maquinabilidad del hierro gris.
Si está pesando los dos materiales para un componente específico, hemos escrito un desglose en lenguaje sencillo de hierro dúctil versus hierro fundido que compara resistencia, costo y aplicaciones típicas lado a lado.
Dónde terminan las piezas de hierro fundido gris
Debido a que el material se funde fácilmente, se mecaniza bien y se mantiene dimensionalmente estable en servicio, los componentes de hierro gris terminan en cualquier lugar donde la rigidez y la amortiguación de vibraciones son más importantes que la resistencia máxima:
- Carcasas, soportes y componentes de frenos para automóviles.
- Piezas de maquinaria agrícola expuestas al polvo, la carga y la intemperie.
- Cajas de reductor y caja de cambios que deben permanecer silenciosas bajo carga.
- Cuerpos de válvulas, bonetes y accesorios para control de fluidos.
- Carcasas, cubiertas y piezas relacionadas con el impulsor de bombas de agua.
- Marcos y piezas estructurales para equipos semiconductores y robots industriales.
El trabajo de las válvulas es un buen ejemplo de por qué el material persiste. Un cuerpo de válvula necesita estanqueidad a la presión, conexiones roscadas que mantengan el torque y una superficie que selle limpiamente después del mecanizado, y el hierro con grafito en escamas ofrece todo esto a un precio que el acero fundido no puede igualar.
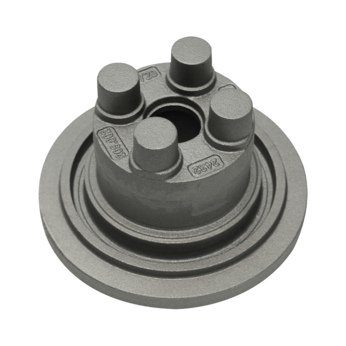
 Accesorios y componentes de válvulas de hierro fundido gris Revise las piezas de válvulas de hierro fundido gris, incluidas las cubiertas de cajas, con soporte OEM/ODM para aplicaciones de extinción de incendios, automoción, agricultura, energía, petróleo/gas y tratamiento de agua. Ver producto →
Cuando un dibujo requiere mayor resistencia a la tracción o alargamiento, vertimos hierro fundido dúctil en la misma planta, por lo que un proyecto puede moverse entre materiales sin cambiar de proveedor o filosofía de herramientas.
Trabajar con una fundición según sus propios dibujos
Gran parte de lo que producimos no es un artículo de catálogo. Los proyectos OEM y ODM generalmente comienzan con un dibujo, un precio objetivo y una pregunta sobre la viabilidad: ¿es moldeable el espesor de la pared, dónde debe ubicarse la línea de separación, cuánto margen de mecanizado es realista y si el grado coincide con la aplicación? A partir de ahí construimos el patrón, vertemos una muestra, la inspeccionamos y confirmamos el proceso antes de que comience la producción por lotes.
Si su pieza no encaja perfectamente en una categoría estándar, eso es normal. Las piezas fundidas personalizadas son el trabajo diario de una fundición, no la excepción.
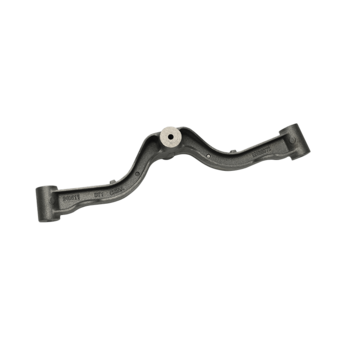
 Otros accesorios de hierro fundido gris para uso industrial Accesorios personalizados de hierro fundido gris para equipos industriales, vehículos, construcción, tuberías y sistemas contra incendios, producidos a partir de dibujos o muestras del cliente. Ver producto →
Fabricar hierro fundido gris no es complicado en principio, pero recompensa la consistencia: una carga limpia, una fusión controlada, un molde que se llena como fue diseñado y una rutina de inspección que detecta los problemas antes de que se presenten. Si se abastece de componentes de hierro gris y desea un proveedor que pueda explicarle el proceso en lugar de rodearlo, estaremos encantados de revisar sus dibujos y darle una respuesta directa sobre lo que es práctico.